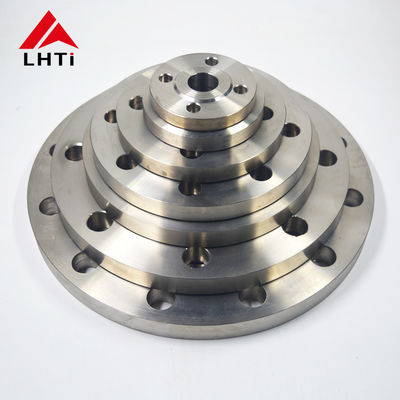
| Tên thương hiệu: | LH-Ti |
| Số mẫu: | LH-BL |
| MOQ: | 1 miếng |
| Giá: | US dollar $30/pc--US dollar $80/pc |
| Điều khoản thanh toán: | L/C,T/T, Công Đoàn Phương Tây |
| Khả năng cung cấp: | 5000 chiếc mỗi tháng |
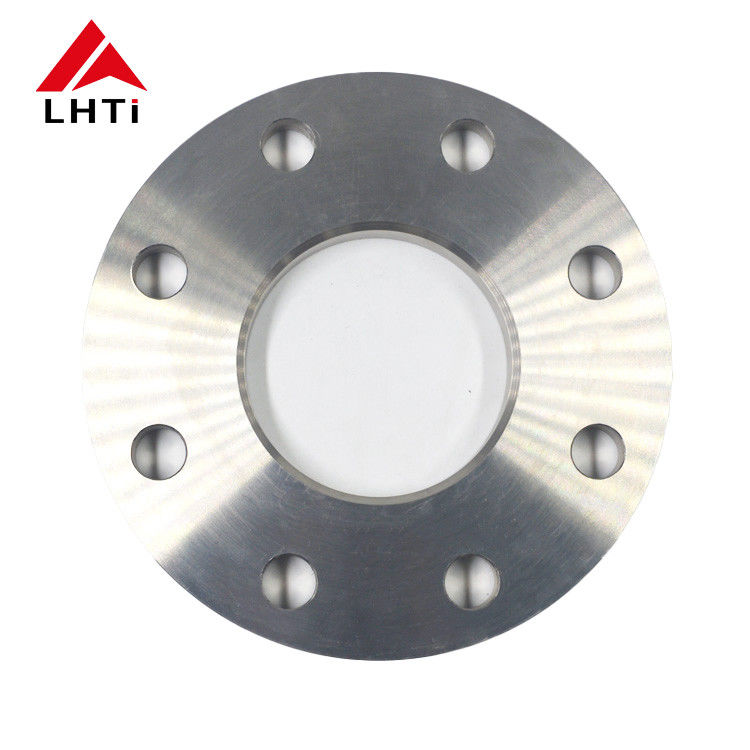
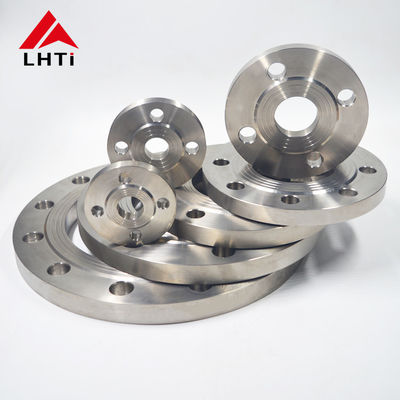
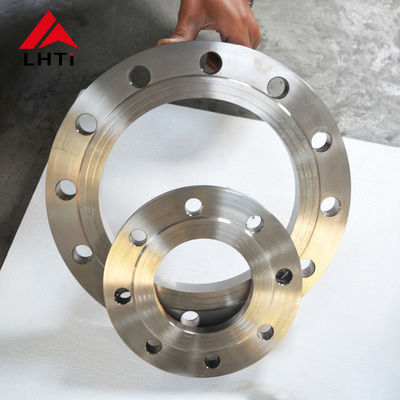
Mặt bích cổ hàn và mặt bích tấm PN10
PN10 là mức áp suất nhỏ nhất xuất hiện trong hầu hết các yêu cầu về mặt bích titan, và cũng là mức áp suất thường được báo giá sai tiêu chuẩn đi kèm. Trang này bao gồm mặt bích cổ hàn rèn và mặt bích tấm ở PN10, giải thích PN10 quy định những gì và những gì để lại cho bản vẽ, và tách các phần của thông số kỹ thuật bên dưới có thể xác minh được khỏi các phần là văn bản mẫu.
PN10 Quy định những gì và để ngỏ những gì
PN10 là ký hiệu áp suất danh nghĩa: mười bar ở điều kiện tham chiếu của tiêu chuẩn, không phải áp suất kiểm tra và không phải là số lớp. Nó quy định đường kính ngoài của mặt bích, vòng tròn bu lông, số lượng bu lông và độ dày cho mỗi DN trong tiêu chuẩn mà nó thuộc về. Nó không quy định lịch trình ống, lỗ khoan, độ hoàn thiện bề mặt hoặc vật liệu. Hai mặt bích có thể đều được gọi là PN10 và vẫn không lắp được với nhau, vì PN10 từ một hệ thống và 10K hoặc Class 150 từ một hệ thống khác là các lỗ khoan khác nhau.
| Hệ thống trên trang này | Cách ghi mức áp suất | PN10 nằm ở đâu | Cái gì sẽ không khớp | Lưu ý cho titan |
|---|---|---|---|---|
| EN 1092-1 | PN 2.5 đến PN 40 | PN10 là bước tiêu chuẩn, DN 10 đến DN 600 | Vòng tròn bu lông Class 150 ở DN bằng nhau | Mặt bích mỏng, chú ý biến dạng bề mặt |
| ASME B16.5 | Class 150 đến Class 2500 | Không có bước PN, Class 150 tương đương PN20 | Mặt bích khoan PN10 | Class 150 dày hơn PN10 ở DN bằng nhau |
| JIS B2220 | 5K, 10K, 16K, 20K | 10K là hàng xóm gần nhất của PN10 | Vòng tròn bu lông EN 1092-1 PN10 | Số lượng bu lông khác nhau ở một số kích thước |
| DIN 2631 | Cổ hàn PN10 | Cổ hàn PN10 trong dòng DIN | DIN 2627 PN16 hoặc 2628 PN25 | Trang chỉ liệt kê 2627-2628 |
| GB/T 9116 | PN 0.6 đến PN 4.0 MPa | PN10 không được đề cập trong phần này | Ứng dụng PN10 | Sử dụng phần PN cao hơn của dòng |
Quy tắc thực tế là mặt bích PN10 phải được đặt hàng theo một tiêu chuẩn cụ thể. Nếu người mua chỉ ghi PN10, nhà cung cấp sẽ chọn, và lựa chọn sẽ là bất cứ thứ gì có sẵn trong kho. Đối với titan, sai lầm đó rất tốn kém, vì bộ phận được gia công theo đơn đặt hàng và không thể khoan lại mà không làm mất bề mặt.
Mặt bích tấm hoặc cổ hàn ở PN10
Ở PN10, tải trọng áp suất vừa phải, vì vậy việc lựa chọn giữa mặt bích tấm và cổ hàn không thực sự là vấn đề về độ bền. Mặt bích tấm là một đĩa phẳng có lỗ khoan, được gia công từ tấm hoặc từ vòng cắt, và nó dựa vào thành ống và mối hàn để tạo độ cứng. Cổ hàn thêm một trục côn di chuyển mối hàn ra xa mặt bích và phân tán mômen uốn của ống vào trục. Trên đường ống nước áp suất thấp, mặt bích tấm rẻ hơn và hoàn toàn phù hợp; trên đường ống có rung động, chu kỳ nhiệt hoặc máy bơm gần đó, trục là thứ giữ cho mặt bích phẳng.
Titan thay đổi kinh tế của lựa chọn đó. Tấm có sẵn với độ dày hạn chế, và mặt bích tấm PN10 dày trên DN lớn có thể phải được cắt từ vòng rèn thay thế, điều này loại bỏ lợi thế chi phí. Trên khoảng DN 300, cổ hàn thường là lựa chọn rẻ hơn vì rèn cuộn vòng gần với hình dạng hoàn chỉnh hơn là phôi tấm.
Khi kích thước được tùy chỉnh
Trang này cung cấp các kích thước tùy chỉnh cùng với các kích thước tiêu chuẩn, và đó là nơi hầu hết rủi ro nằm. Mặt bích tùy chỉnh chỉ tốt bằng bản vẽ phía sau nó, và bản vẽ cung cấp đường kính và độ dày nhưng không có vòng tròn bu lông thì không thể đặt hàng được. Bảng bên dưới liệt kê những gì phải có trên bản vẽ trước khi mặt bích titan có thể được báo giá mà không cần giả định.
| Mục trên bản vẽ | Nên ghi gì | Nếu thiếu | Đã kiểm tra bởi | Bẫy điển hình |
|---|---|---|---|---|
| Tiêu chuẩn và mức áp suất | EN 1092-1 PN10 hoặc DIN 2631 | Nhà cung cấp chọn Class 150 | Bản vẽ và chứng chỉ | Trộn lẫn lớp và PN |
| Vòng tròn bu lông và lỗ | PCD, số lượng lỗ, đường kính lỗ | Mặt bích sẽ không lắp được | Mẫu hoặc CMM | Cùng DN, PCD khác nhau |
| Bề mặt và hoàn thiện | RF, 125 đến 250 Ra, hoặc FF | Gioăng sẽ không kín | Máy đo độ nhám | Bề mặt đánh bóng bị rò rỉ |
| Độ dày tấm hoặc trục | Độ dày hoàn thiện, không phải kích thước kho | Mặt bích tấm mỏng | Thước cặp | Kích thước kho sau khi làm sạch |
| Lỗ khoan và trục | Lỗ khoan theo OD ống và lịch trình | Bước ở mối hàn | Máy đo lỗ khoan | Thay đổi lịch trình giữa đơn hàng |
Một điểm thứ hai về tùy chỉnh: chứng chỉ vật liệu phải khớp với bản sửa đổi bản vẽ. Nếu mặt bích được sửa đổi sau khi phôi được cắt, cấp và số lô trên báo cáo vẫn thuộc về bản sửa đổi cũ và một cuộc kiểm toán của khách hàng sẽ phát hiện ra điều đó. Giữ nguyên chữ cái sửa đổi trên đơn đặt hàng, không chỉ trên tệp bản vẽ.
Đọc Khối Thông số kỹ thuật trên Trang này
Một số tuyên bố trong khối trên không thể đúng tất cả, và việc giải quyết chúng rất quan trọng trước khi đặt hàng. Hàng tiêu chuẩn liệt kê ASTM B16.5, không tồn tại: B16.5 là tiêu chuẩn kích thước ASME, trong khi tài liệu rèn titan là ASTM B381 và tài liệu đúc là ASTM B367. Chứng chỉ không thể được cấp theo ASTM B16.5. Cùng một hàng liệt kê DIN 2627 và 2628, là mặt bích cổ hàn PN16 và PN25 đến PN40, vì vậy không cái nào có thể mô tả mặt bích PN10 được đặt tên trong tiêu đề; cổ hàn PN10 trong dòng đó là DIN 2631.
Hàng áp suất chạy từ 150# đến 2500# và từ PN6 đến PN64, là một phạm vi mẫu bao phủ toàn bộ xưởng thay vì phần này. Một mặt bích không thể là PN10 và Class 2500 cùng một lúc; hai ký hiệu khác nhau hơn mười lần về công suất. Các số liệu cao hơn như 32 MPa không xuất hiện ở đâu trong dữ liệu nguồn cho trang này, vì vậy chúng không nên được giả định từ tiêu đề. Hàng vật liệu lặp lại Gr1 và liệt kê Gr3, Gr4 và Gr9, trong khi các bảng hóa học và độ bền bên dưới chỉ bao gồm Gr1, Gr2, Gr5, Gr7 và Gr12; mặt bích Gr9 sẽ cần bảng và báo cáo riêng của nó.
Hai mục nhỏ hơn đáng được lưu ý. Hàng kích thước cho NPS 1/2 đến NPS 24 và sau đó là DN 10 đến DN 2000, nhưng NPS 24 là DN 600, vì vậy hai phạm vi mô tả các sản phẩm khác nhau. Và bề mặt được mô tả là đánh bóng: bề mặt lắp gioăng được chỉ định bằng độ nhám, thường là 125 đến 250 Ra cho bề mặt nâng, và bề mặt đánh bóng quá mịn đối với hầu hết các gioăng tấm vì gioăng có thể bị ép ra dưới tải trọng bu lông.
Ghi chú đặt hàng
Ghi rõ tiêu chuẩn với mức áp suất, DN với lịch trình ống, loại bề mặt với độ nhám của nó, vòng tròn bu lông với số lượng và đường kính lỗ, cấp với mức báo cáo và bản sửa đổi của bản vẽ nếu kích thước được tùy chỉnh. Yêu cầu UT và báo cáo EN 10204 3.1 trên đơn đặt hàng thay vì dựa vào hàng kiểm tra, và yêu cầu số lô được dập hoặc gắn thẻ để mặt bích có thể được truy ngược về phôi rèn.
Hình ảnh sản phẩm
![]()