logo

Chi tiết sản phẩm

Created with Pixso. Nhà Created with Pixso. Các sản phẩm Created with Pixso.
Vòng tùng Titanium
Created with Pixso.

Mặt bích titan cổ hàn: Mặt ASME, JIS và DIN

Mặt bích titan cổ hàn: Mặt ASME, JIS và DIN

Tên thương hiệu: LH-Ti
Số mẫu: LH-BL
MOQ: 1 miếng
Giá: US dollar $30/pc--US dollar $80/pc
Điều khoản thanh toán: L/C,T/T, Công Đoàn Phương Tây
Khả năng cung cấp: 5000 chiếc mỗi tháng
Thông tin chi tiết
Nguồn gốc:
Baoji, Trung Quốc
Chứng nhận:
ISO9001, TUV etc.
Kiểu:
WN , SO , BL , SW, PL, Lap doanh, tùy chỉnh.
Tiêu chuẩn:
ANSI B16.5,JIS B2220, DIN2627-2628,ASME,GB/T 9116, ASTM B16.5
Vật liệu:
Gr1, Gr1, Gr2, Gr3, Gr4, Gr7, Gr9
Ứng dụng:
được sử dụng trong ô tô, kính, thiết bị y tế, điện tử, thiết bị hóa dầu, van bơm, đường ống, hàng kh
Bề mặt niêm phong:
RF
Kích cỡ:
1/2"~ 30"NB, NPS 1/2 - NPS 24 (DN 10 - 2000)
Áp lực:
150#, 300#, 600#, 900#, 1500#, 2500#, PN6, PN10, PN16, PN25, PN40, PN64, v.v./
Bề mặt:
đánh bóng
Kỹ thuật:
rèn và gia công CNC.
Điều tra:
Kiểm tra siêu âm & Báo cáo kiểm tra vật liệu EN10204.3.1
chi tiết đóng gói:
Bọc xốp đựng trong thùng ván ép xuất khẩu
Khả năng cung cấp:
5000 chiếc mỗi tháng
Làm nổi bật:

Phân cổ hàn bằng hợp kim titan

,

Các phụ kiện ống titan lớp 2

,

Ti-tan rèn flange với bảo hành

Mô tả Sản phẩm

Phân lưỡi kim loại sợi hàn: mặt ASME, JIS và DIN

Vòng kẹp cổ hàn là hình thức vít phổ biến duy nhất, trong đó trục thực hiện công việc cấu trúc:nó thu nhỏ từ độ dày vảy xuống đến tường ống và di chuyển khoảnh khắc uốn cong của khớp vào ống thay vì để lại nó trong hànĐó là lý do tại sao đường khoan, chiều dài trục và mặt đều phải đến từ cùng một tiêu chuẩn, và tại sao một trang liệt kê bốn tiêu chuẩn cần phải đọc chặt chẽ hơn một trang liệt kê một hệ thống duy nhất.

Một hệ thống rèn, bốn chiều

Các trường tiêu chuẩn trên trang này tên ASME B16.5, JIS B2220, DIN 2627 đến 2628 và GB / T 9116 cùng nhau.đường kính bên ngoài của miếng lót, chiều cao khuôn mặt và chiều dài trục. Một vòm DN 100 đến JIS 10K sẽ không đinh vào vòm DN 100 Class 150, mặc dù cả hai đều có kích thước 4 inch và cả hai đều được định giá gần 10 đến 20 bar.

Kết quả thực tế là tiêu chuẩn không phải là một ưu tiên, nó là một phần của số phần.Ghi và cọc đều đến từ hệ thống đó, và cách an toàn duy nhất để vượt qua là thay đổi sợi dây giao phối.

Hệ thống Phạm vi kích thước ở đây Áp lực ghi Chi tiết khuôn mặt Không thể thay thế với
ASME B16.5 NPS 1/2 đến 24 Lớp 150 đến 2500 RF 2 mm nâng, RTJ tùy chọn JIS ở cùng một DN
JIS B2220 DN 10 đến 600 5K, 10K, 16K, 20K, 30K RF, vòng tròn cuộn nhỏ hơn Vòng tròn chốt ASME
DIN 2627 DN 10 đến 600 PN16 Mặt nâng cao, chiều cao DIN Mặt lớp 150
DIN 2628 DN 10 đến 500 PN25 và PN40 Mặt nâng cao, trung tâm dày hơn PN16 hub
GB/T 9116 DN 10 đến 2000 PN2.5 đến PN160 Theo DIN, khác nhau trong filet DIN không kiểm tra

DIN 2627 bao gồm PN16 và DIN 2628 bao gồm PN25 và PN40, vì vậy không một trong hai có thể mô tả một lớp 900 hoặc lớp 2500, bất kể hàng áp suất trên trang nói gì.Đọc số DIN như những gì các công trình có thể máy, không phải là một phạm vi áp dụng cho mọi lớp trong danh sách.

Đinh là thứ làm cho nó trở thành một cổ hàn

Các lỗ hổng của một dây chuyền hàn cổ được chế biến để phù hợp với đường kính bên trong của đường ống nó kết nối.khớp có một bước bẫy sản phẩm và tạo ra một căng thẳng nâng ở gốc hànNếu nó lớn hơn, hàn phải thu hẹp một khoảng trống và lối đi gốc trở thành một vết nén.

Titanium làm cho mặt hàn ít tha thứ hơn thép.bởi vì trên nhiệt độ đó kim loại hấp thụ oxy và nitơ và hình thành một trường hợp alpha mà nứt dưới uốn congMột màu rơm trên nắp hàn là chấp nhận được, một màu xanh hoặc tím có nghĩa là việc bảo vệ đã thất bại, và một trầm tích vảy trắng có nghĩa là khớp nên được cắt ra thay vì mặc.

Đọc trường tiêu chuẩn trên trang này

Các trường kết thúc với các từ ASTM B16.5. Không có tiêu chuẩn như vậy: B16.5 là tiêu chuẩn kích thước của ASME, và mặt vật liệu cho việc rèn titan là ASTM B381.vì vậy một người mua nên yêu cầu ASME B16.5 về kích thước và ASTM B381 về vật liệu, với cả hai tên trên cùng một báo cáo.

Cùng một trường cũng liệt kê ASME và ANSI như thể chúng là các cơ quan khác nhau.Đó là một bản sao vô hại., nhưng nó là một tín hiệu hữu ích về việc phần còn lại của đặc điểm kỹ thuật đã được viết cẩn thận như thế nào.

Danh sách vật liệu chống lại bảng hóa học

Dòng vật liệu đọc Gr1, Gr1, Gr2, Gr3, Gr4, Gr7 và Gr9. Gr1 xuất hiện hai lần, Gr3, Gr4 và Gr9 không xuất hiện ở bất cứ nơi nào trong bảng hóa học hoặc kéo xa hơn trên trang,và Gr5 xuất hiện trong các bảng đó nhưng không xuất hiện trong dòng vật liệu. Một người mua đặt hàng Gr9 từ trang này sẽ đặt hàng một lớp trang không thể hiển thị một thành phần cho.

Gr9 là Ti-3Al-2.5V, một hợp kim ống với độ kéo khoảng 650 MPa và khả năng tạo dạng lạnh tốt, và nó là một lựa chọn bất thường cho một vòm rèn.hàn mà không có nhiễu loạn và có độ dẻo đủ cho vùng bị ảnh hưởng bởi nhiệt. Gr7 là chọn nơi clorua ngồi trong dòng, Gr5 nơi mà chính miếng kẹp mang tải trọng cao, và Gr1 chỉ cho công việc áp suất thấp vì nó đủ mềm để biến dạng ở mặt.

Điểm Phải ghi rõ Giá trị điển hình Nếu bỏ qua Cách kiểm tra
Mất thời gian và lịch trình Chọc để phù hợp với tường ống Sch 40 trên NPS 4 Bước vào gốc hàn Đường đo khoan và mẫu ống
Chiều cao của trục Mô hình dài hoặc tiêu chuẩn Tiêu chuẩn, 1,5 x tường Trọng tâm ngắn, căng thẳng cao Quy tắc và vẽ
Mặt RF, FF hoặc RTJ RF mỗi B16.5 Ghi đệm sẽ không ngồi. Biên thẳng và thước đo độ sâu
Vòng tròn chùm Tiêu chuẩn và lớp học Theo bảng B16.5 Các lỗ trên vòm giao phối Cụm qua lỗ
Xếp hạng và báo cáo Báo cáo cấp độ cộng với 3.1 Gr2, B381 rèn Mức độ trái đến nhà máy PMI và MTR

Ghi chú đặt hàng

Cho tiêu chuẩn, kích thước, lớp hoặc PN, mặt, lịch khoan, mô hình trục, lớp và báo cáo.và nó là một trong những quyết định liệu các flange có thể được hàn với các đường ống đã được trên trang web.

Kích thước được viết trên trang này là NPS 1/2 đến 24 và cũng là DN 10 đến 2000. Đó là các phạm vi khác nhau: NPS 24 là DN 600, và DN 2000 nằm gần NPS 80, nằm bên ngoài B16.5 và sẽ được chế tạo hoặc B16Đặt hàng bên trong NPS 1/2 đến 24 cho một cổ hàn B16.5, và xử lý kích thước lớn hơn như bản vẽ được kiểm soát.

Đối với mặt vòm, đánh bóng là một kết thúc trên mặt nâng cao, không phải toàn bộ cơ thể, và bề mặt ghế vòm có một dải thô phù hợp với loại vòm.Một tấm gương hoàn thiện trên khuôn mặt không phải là một sự cải thiện: một thắt chặt vết thương xoắn ốc cần một răng kiểm soát kết thúc để cắn, và một mặt bằng kính mịn để nó trượt dưới tải trọng bu lông.

Hình ảnh sản phẩm

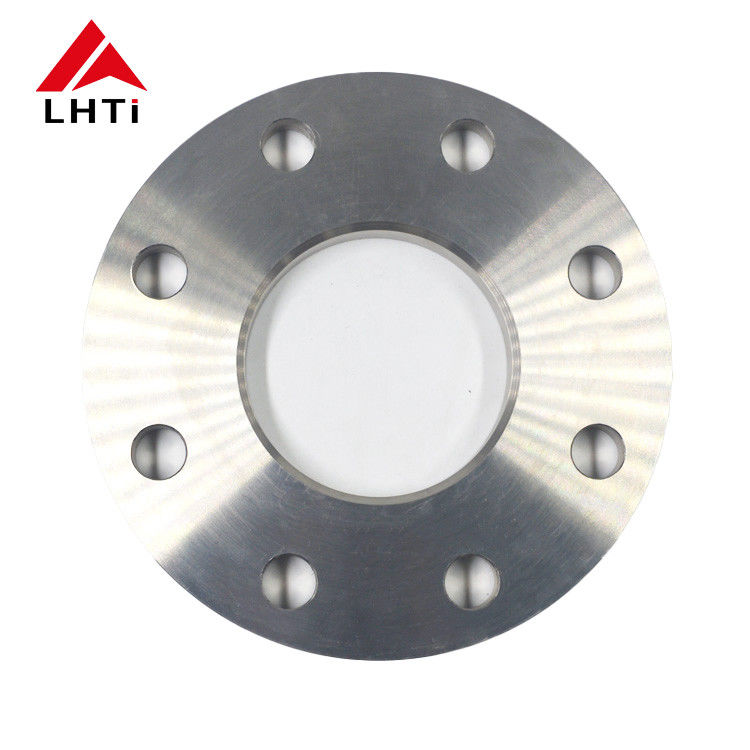
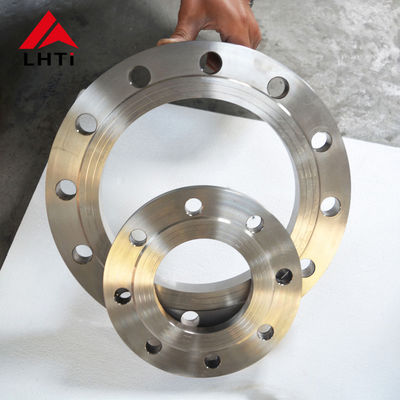
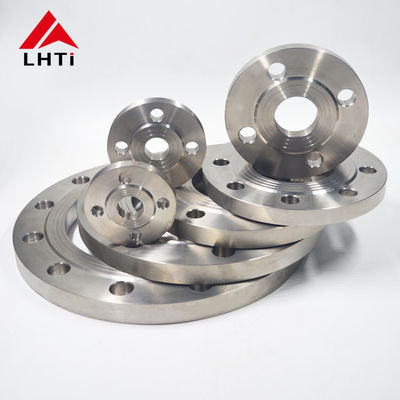
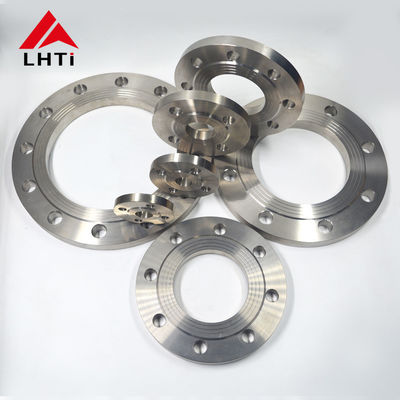
Forged weld neck titanium flange Gr2