logo

Chi tiết sản phẩm

Created with Pixso. Nhà Created with Pixso. Các sản phẩm Created with Pixso.
Vòng tùng Titanium
Created with Pixso.

Mặt bích titan khớp nối lap cho đường ống hàng không vũ trụ

Mặt bích titan khớp nối lap cho đường ống hàng không vũ trụ

Tên thương hiệu: LHTi
Số mẫu: MẶT BÍCH
MOQ: 5-10 miếng
Giá: có thể đàm phán
Điều khoản thanh toán: L/C,D/A,D/P,T/T,Western Union
Khả năng cung cấp: 5000 chiếc mỗi tháng
Thông tin chi tiết
Nguồn gốc:
Baoji, Thiểm Tây, Trung Quốc
Chứng nhận:
ISO9001,CE,etc
Kỹ thuật:
rèn và gia công CNC.
Nhiệt độ làm việc:
-60°C~250°C
gói:
trường hợp bằng gỗ
Nhiệt độ làm việc:
-60℃~250℃
Công nghệ:
Làm lạnh, làm nóng và hàn
Sức mạnh:
Cao
Độ bền:
Lâu dài
Đánh dấu:
nhiệt Không
bột hay không:
Không phải bột
phương pháp sản xuất:
Rèn, Rèn chết
Tiêu chuẩn điều hành:
ANSI B16.5, GB/T9112
Áp lực:
PN 6-PN 160
Tiêu chuẩn vật liệu:
ASTMB381
Từ khóa:
Mặt bích titan WN
Tiêu chuẩn sản phẩm:
Mặt bích tấm titan DIN 2501
chi tiết đóng gói:
Vỏ gỗ dán hoặc pallet, hoặc theo yêu cầu của bạn
Khả năng cung cấp:
5000 chiếc mỗi tháng
Làm nổi bật:

Mặt bích nối titan hàng không vũ trụ

,

Kỹ thuật mặt bích titan hiệu suất cao

,

Mặt bích nối titan bền

Mô tả Sản phẩm

Mặt bích nối ghép titan cho đường ống hàng không vũ trụ

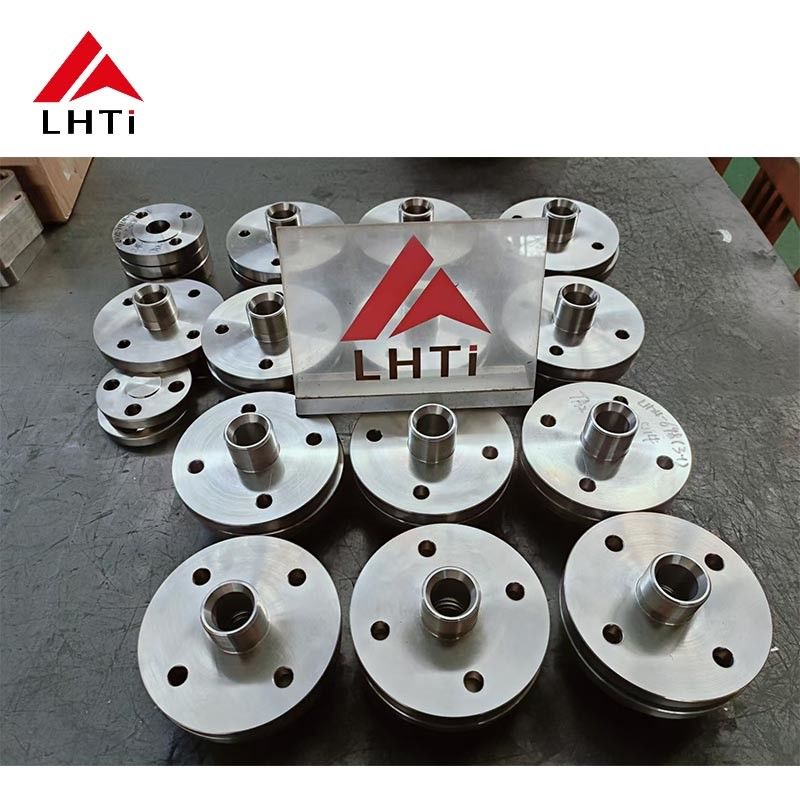
Mặt bích nối ghép là hai bộ phận thực hiện hai chức năng. Đầu nối được hàn vào ống và tạo thành mặt làm kín và ranh giới áp suất; vòng đệm nằm phía sau, chịu tải bu lông và có thể xoay cho đến khi các lỗ thẳng hàng. Trong lắp đặt máy bay hoặc thiết bị hỗ trợ mặt đất, tính năng duy nhất này giúp tiết kiệm hàng giờ, vì một mối nối nằm khuất phía sau giá đỡ có thể được căn chỉnh bằng cách xoay vòng thay vì ép ống. Nó cũng mở ra lựa chọn vật liệu mà mặt bích titan nguyên chất không có: vòng đệm không tiếp xúc với chất lỏng, vì vậy nó có thể là loại rẻ hơn hoặc hợp kim khác, trong khi phần tiếp xúc với chất lỏng vẫn là titan.

Hai Bộ Phận và Chức Năng Của Chúng

Bộ phận Chức năng Chi tiết quyết định mối nối
Đầu nối Hàn đối đầu với ống, tạo mặt đệm Thành ống phù hợp với ống, mặt được gia công, mối hàn được kiểm tra bằng tia X
Vòng đệm Chịu tải bu lông và nén đệm Xoay tự do, lỗ khoan thông với trục đầu nối, không tiếp xúc với chất lỏng
Mối hàn Nối đầu nối với ống Mối hàn đối đầu xuyên thấu hoàn toàn, được làm sạch bằng argon, được tẩy sau khi hàn
Bu lông Kẹp vòng đệm vào mặt bích đối diện Đủ dài cho vòng đệm cộng với đệm, được bôi trơn, theo mẫu sao
Đánh dấu Số lô nhiệt và nhãn Dập trên vòng đệm, không dập trên mặt làm kín

Vì vòng đệm không bao giờ tiếp xúc với quy trình, ranh giới áp suất chỉ là đầu nối. Đó là lý do tại sao một cụm nối ghép có thể được định mức tương đương với cổ hàn trong khi sử dụng vòng đệm mỏng hơn, nhẹ hơn, và tại sao vòng đệm có thể được thay thế mà không cần cắt ống nếu ren hoặc lỗ bị hỏng.

So sánh với các mối nối khác

Mối nối Căn chỉnh Hành vi mỏi
Nối ghép với đầu nối Vòng đệm xoay, các lỗ luôn thẳng hàng Tốt, nhưng trục đầu nối tạo ra điểm tập trung ứng suất
Trượt vào Ống có thể xoay trước khi hàn Hai mối hàn góc, tuổi thọ mỏi thấp hơn
Cổ hàn Không điều chỉnh sau khi hàn Tốt nhất, đường dẫn tải trơn tru vào ống

So sánh không phải là mối nối nào mạnh nhất về mặt trừu tượng. Mối nối ghép được chọn khi cụm lắp ráp phải được tháo rời, hoặc khi các lỗ bu lông không thể đảm bảo thẳng hàng tại nhà máy. Cổ hàn được chọn khi mối nối chỉ được thực hiện một lần và không bao giờ mở ra. Hầu hết các hệ thống hỗ trợ mặt đất hàng không vũ trụ đều chứa cả hai, vì đường ống được lắp ráp theo mô-đun và mỗi mô-đun có một hoặc hai mối nối phải có thể tháo rời.

Tại sao vòng đệm xoay, và tại sao điều đó quan trọng

Hai mặt bích được bắt bu lông với nhau chỉ khớp nếu các lỗ bu lông trùng nhau. Với mặt bích cố định, điều đó phải được tính toán trong ống nối, và một ống nối bị lệch vài độ sẽ trở thành một hạng mục phải làm lại. Với mối nối ghép, vòng đệm có thể xoay tự do một vòng tròn đầy đủ, vì vậy các lỗ được căn chỉnh bằng tay khi lắp ráp. Sự tự do tương tự cho phép mối nối được mở và làm lại mà không làm xáo trộn sự căn chỉnh của ống, đó là lý do thiết kế này tồn tại trong máy bay, thiết bị thử nghiệm và thiết bị hỗ trợ mặt đất nơi việc tiếp cận khó khăn và thời gian ngừng hoạt động tốn kém.

Giá của sự tự do đó là một khoảng hở chạy giữa lỗ khoan của vòng đệm và trục đầu nối. Đó là một khe hở, và trong môi trường biển hoặc hóa chất, khe hở là một vị trí ăn mòn. Trong đường ống hàng không vũ trụ, môi trường thường là nhiên liệu, chất lỏng thủy lực, nitơ hoặc không khí, vì vậy khe hở là mối quan tâm cơ học hơn là hóa học, nhưng lỗ khoan của vòng đệm và trục vẫn phải được gia công với khoảng hở cho phép xoay mà không làm cho vòng đệm bị nghiêng và tải đệm không đều.

Hàn đầu nối

Đầu nối được hàn đối đầu với ống, vì vậy mối hàn là mối nối xuyên thấu hoàn toàn có thể được kiểm tra bằng tia X hoặc siêu âm. Titan được hàn dưới khí argon với mối hàn được làm sạch để có mức oxy thấp, thường dưới 100 ppm, và mối hàn hoàn chỉnh được tẩy hoặc đánh bóng để loại bỏ lớp oxit màu hình thành nếu lớp bảo vệ bị mất. Một lớp màu vàng rơm hoặc xanh lam có thể chấp nhận được trong một số thông số kỹ thuật, màu tím hoặc xám thì không, và bề mặt trắng bong tróc có nghĩa là mối hàn phải được cắt bỏ.

Đối với công việc hàng không vũ trụ, quy trình hàn được chứng nhận và người vận hành được cấp chứng chỉ, nhiệt đầu vào được kiểm soát để bảo vệ lớp vỏ alpha, và mối nối được kiểm tra bằng chất thẩm thấu và chụp X quang trước khi cụm lắp ráp được thử áp suất. Đầu nối được gia công với một chuẩn bị hàn phù hợp với thành ống, và lỗ khoan được khớp với đường kính bên trong ống để không có bậc thang cho dòng chảy hoạt động.

Vật liệu và Trọng lượng

Đầu nối thường là Gr2 để chống ăn mòn hoặc Gr5 khi độ bền và nhiệt độ yêu cầu. Vòng đệm có thể cùng loại, loại thấp hơn hoặc hợp kim khác hoàn toàn, vì nó chỉ là một kẹp. Trên một khung máy bay, quyết định này đáng để đưa ra một cách rõ ràng: một vòng đệm titan trên đầu nối titan là đơn giản nhất và tránh bất kỳ cặp galvanic nào, trong khi vòng đệm thép hoặc nhôm giúp tiết kiệm chi phí và trọng lượng nhưng cần một lớp chắn để ngăn chặn ăn mòn tiếp xúc trong môi trường ẩm ướt.

Với mật độ 4,51 gam trên centimet khối, titan chỉ bằng khoảng 57% mật độ của thép, và hình dạng nối ghép loại bỏ trục nặng mà cổ hàn cần. Kết quả là một mối nối nhẹ hơn cổ hàn mà nó thay thế trong khi vẫn giữ bề mặt tiếp xúc với chất lỏng bằng titan, đó chính xác là sự kết hợp mà các thông số kỹ thuật đường ống hàng không vũ trụ đang tìm kiếm.

Dung sai và Kiểm tra

Mối nối ghép được đánh giá dựa trên bốn kích thước: độ vuông góc của mặt đầu nối với lỗ khoan, độ nhám bề mặt, khoảng hở lỗ khoan vòng đệm và vị trí lỗ bu lông. Mặt được gia công với độ nhám Ra từ 3,2 đến 6,3 micromet cho đệm xoắn ốc, vòng đệm được kiểm tra độ phẳng để không bị nghiêng dưới tải trọng, và mẫu lỗ được xác minh trên CMM theo ANSI B16.5 hoặc bản vẽ. Số lô nhiệt được dập trên vòng đệm và ghi trên chứng chỉ, và cụm lắp ráp được thử thủy lực ở mức 1,5 lần định mức nếu thông số kỹ thuật yêu cầu.

Đối với khách hàng hàng không vũ trụ, gói tài liệu thường bao gồm chứng chỉ vật liệu theo ASTM B381, hồ sơ xử lý nhiệt, quy trình hàn và chứng nhận người vận hành, báo cáo thẩm thấu và chụp X quang, và báo cáo kích thước. Nên thống nhất danh sách đó ở giai đoạn yêu cầu, vì chứng chỉ phải được cấp lại sau khi giao hàng sẽ tốn kém hơn mặt bích.

Ghi chú lắp đặt

Lắp vòng đệm lên đầu nối trước khi hàn, không phải sau đó, và kiểm tra xem nó có xoay tự do khi đầu nối được lắp vào vị trí không. Khớp đệm với mặt đầu nối, không phải với vòng đệm, vì vòng đệm không làm kín. Siết chặt theo mẫu sao ít nhất hai giai đoạn, và kiểm tra mối nối ở áp suất vận hành. Titan bị kẹt vào titan, vì vậy các bu lông stud mang hợp chất chống kẹt, và nơi vòng đệm là hợp kim khác, một vòng đệm cách ly sẽ giữ cặp này ra khỏi mối nối.

Đặt hàng cụm nối ghép

Chỉ định kích thước ống và lịch trình, mẫu đầu nối, cấp độ, loại mặt, loại đầu nối và loại vòng đệm, độ hoàn thiện bề mặt và mức độ kiểm tra. Ví dụ: ANSI B16.5 Class 300 nối ghép, NPS 2, lịch trình 40S đầu nối loại Gr2, vòng đệm đồng nhôm, mặt nâng, chụp X quang mối hàn, chứng chỉ 3.1. Nêu rõ vòng đệm có phải xoay tự do sau khi lắp ráp không, vì điều đó sẽ xác định khoảng hở lỗ khoan và dung sai gia công.

Hình ảnh sản phẩm

titanium lap joint flange with stub end for aerospace piping

titanium lap joint flange with stub end for aerospace piping

titanium lap joint flange with stub end for aerospace piping

titanium lap joint flange with stub end for aerospace piping