| Tên thương hiệu: | LHTi |
| Số mẫu: | thanh titan |
| MOQ: | 200 cái |
| Giá: | có thể đàm phán |
| Điều khoản thanh toán: | L/C,D/A,D/P,T/T |
| Khả năng cung cấp: | 100-200 tấn/tấn mỗi tháng |
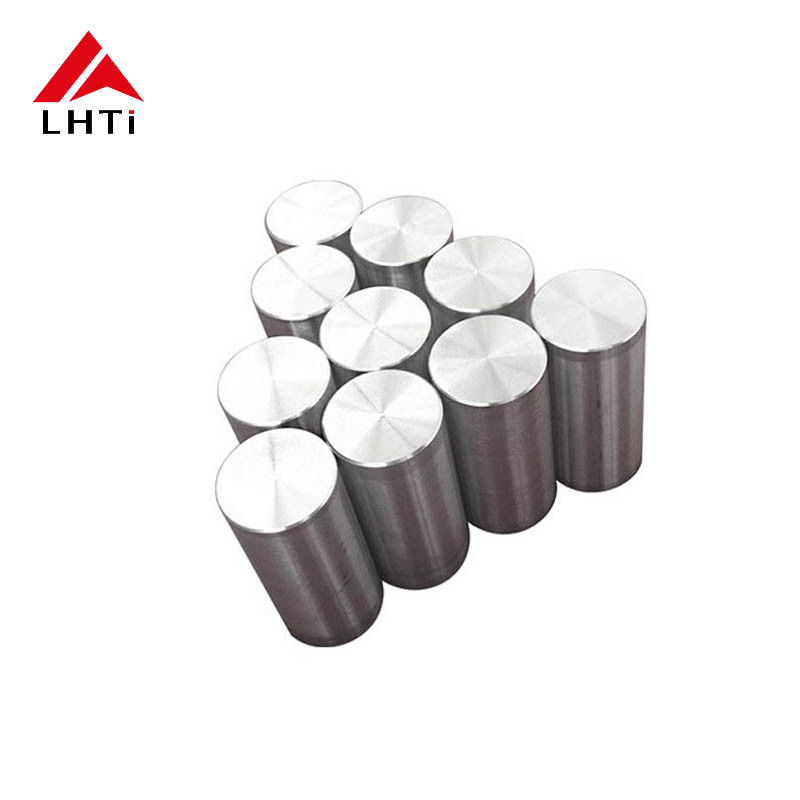
Thanh Titan Gr9 Ti-3Al-2.5V ASTM B265
Cấp 9 là hợp kim titan được chỉ định khi Cấp 2 không đủ bền và Cấp 5 mang lại độ cứng nhiều hơn mức cần thiết của bộ phận. Thành phần của nó, Ti-3Al-2.5V hoặc UNS R56320, mang lại sức bền kéo cao hơn khoảng 80% so với titan tinh khiết thương mại, đồng thời giữ được độ dẻo, khả năng hàn và hành vi chống ăn mòn khiến titan hữu ích ngay từ đầu. Các thanh này được cung cấp theo ASTM B265 với đường kính từ 3 mm đến 200 mm, ủ hoặc gia công nguội, với kết quả kiểm tra cơ học được báo cáo theo số lô.
Vị trí của Gr9 giữa Gr2 và Gr5
Cấp 2 ủ đạt khoảng 345 MPa kéo và 275 MPa chảy, Cấp 9 ủ đạt 620 MPa và 483 MPa, và Cấp 5 ủ bắt đầu ở 895 MPa và 828 MPa. Do đó, Cấp 9 lấp đầy khoảng trống rộng ở giữa. Nó cũng giữ độ giãn dài khoảng 15 đến 20 phần trăm, vì vậy nó có thể được uốn, vuốt và ren mà không có nguy cơ nứt gãy theo sau Cấp 5 gia công nguội nặng. Mật độ là 4,48 g/cm3 và điểm nóng chảy khoảng 1668 độ C, đủ gần với các cấp khác để áp dụng cùng một quy trình gia công và hàn.
Tính chất cơ học theo điều kiện
Cùng một thanh có thể được đặt hàng ở ba mức độ bền khá khác nhau, và đơn đặt hàng phải ghi rõ mức nào. Các số liệu dưới đây là giá trị tối thiểu thường được báo cáo trên chứng chỉ nhà máy cho vật liệu thanh; chúng không thay thế cho các giá trị trên chứng chỉ đi kèm với lô.
| Điều kiện | Độ bền kéo | Độ bền chảy 0,2% | Độ giãn dài | Độ cứng điển hình |
|---|---|---|---|---|
| Ủ | Tối thiểu 620 MPa | Tối thiểu 483 MPa | Tối thiểu 15% | Khoảng 24 HRC |
| Gia công nguội, giảm ứng suất | Tối thiểu 860 MPa | Tối thiểu 760 MPa | Tối thiểu 10% | Khoảng 32 HRC |
| Gia công nguội giảm 25% | Điển hình 1000 MPa | Điển hình 900 MPa | Điển hình 8% | Khoảng 36 HRC |
Giới hạn hóa học quyết định các chỉ số
Hai lô Cấp 9 có cùng nhôm và vanadi có thể khác nhau 100 MPa nếu oxy không được giữ ở mức thấp của phạm vi, vì oxy là chất làm bền kẽ trong titan alpha. Đó là lý do tại sao bảng hóa học quan trọng như bảng kéo khi một bộ phận quan trọng về độ bền.
| Nguyên tố | Yêu cầu | Tại sao nó được kiểm soát |
|---|---|---|
| Nhôm | 2,5 đến 3,5% | Chất làm bền dung dịch rắn, chất ổn định alpha |
| Vanadi | 2,0 đến 3,0% | Chất ổn định Beta, kiểm soát độ cứng |
| Oxy | Tối đa 0,12% | Oxy cao hơn làm tăng độ bền và giảm độ dẻo |
| Sắt | Tối đa 0,25% | Dư từ phế liệu, giữ ở mức thấp để tăng độ dai |
| Hydro | Tối đa 0,015% | Ngăn ngừa sự giòn do hydrua |
| Carbon và nitơ | Tối đa 0,05% và 0,03% | Chất kẽ, ảnh hưởng đến hành vi hàn và mỏi |
Cách đọc chứng chỉ nhà máy
Thử nghiệm kéo được thực hiện theo ASTM E8 trên một mẫu cắt từ thanh, thường ở giữa bán kính thay vì tâm, vì các sợi bên ngoài mang các đặc tính mà khách hàng sẽ gia công. Độ chảy được báo cáo ở độ lệch 0,2 phần trăm, độ giãn dài được đo trên chiều dài đo bốn đường kính và độ giảm diện tích được báo cáo riêng. Độ cứng hữu ích cho việc kiểm tra nhanh vật liệu đầu vào nhưng nó không thể thay thế thử nghiệm kéo; chỉ số độ cứng có thể trông đúng trên một thanh bị lỗi độ giãn dài. Chứng chỉ phải ghi rõ số lô, điều kiện, tiêu chuẩn thử nghiệm và các giá trị đo thực tế, không chỉ các giá trị tối thiểu của thông số kỹ thuật.
Hình dạng và dung sai thanh
Thanh kéo nguội từ 3 mm đến 25 mm được cung cấp theo dung sai h9 hoặc h11 với bề mặt sáng, phù hợp với máy tiện tự động kiểu Thụy Sĩ. Thanh được lột và mài từ 20 mm đến 100 mm loại bỏ lớp bề mặt và giữ độ thẳng khoảng 2 mm mỗi mét. Thanh cán nóng từ 100 mm đến 200 mm được cung cấp quá khổ để gia công. Khi bản vẽ yêu cầu bề mặt đánh bóng, các thanh được đánh bóng sau khi làm thẳng để bề mặt không bị trầy xước bởi máy làm thẳng. Đầu được cưa vuông và vát mép, và mỗi bó được dán nhãn với cấp, số lô, kích thước và điều kiện.
Gia công nguội, uốn và ủ
Cấp 9 bị hóa cứng nhanh chóng, vì vậy một lần uốn dễ dàng trên Cấp 2 có thể cần bán kính lớn hơn hoặc ủ trung gian. Thông thường, cho phép bán kính uốn gấp ba lần đường kính thanh đối với vật liệu ủ và ủ ở 700 đến 750 độ C trong chân không hoặc khí quyển trơ nếu bộ phận cần giảm hơn khoảng 20 phần trăm gia công nguội. Tẩy rửa sau khi ủ loại bỏ lớp giàu oxy hình thành trên bề mặt; lớp đó cứng và giòn và sẽ nứt nếu nó được cán hoặc uốn.
Đặt hàng và đóng gói
Báo giá theo đường kính, chiều dài, điều kiện, bề mặt và tiêu chuẩn, ví dụ: 20 mm Gr9 ASTM B265 ủ, kéo nguội h9, đánh bóng, 3000 mm. Thanh được đóng gói trong hộp gỗ dán với các vách ngăn bằng gỗ để bề mặt đánh bóng không bị cọ xát trong quá trình vận chuyển, và hộp có túi tài liệu chứa chứng chỉ nhà máy và danh sách đóng gói.
Hình ảnh sản phẩm
![]()
![]()