| Tên thương hiệu: | LHTi |
| Số mẫu: | Vòng tùng Titanium |
| MOQ: | 100 cái |
| Giá: | có thể đàm phán |
| Điều khoản thanh toán: | L/C,D/A,D/P,T/T,Western Union |
| Khả năng cung cấp: | 100-200 tấn/tấn mỗi tháng |
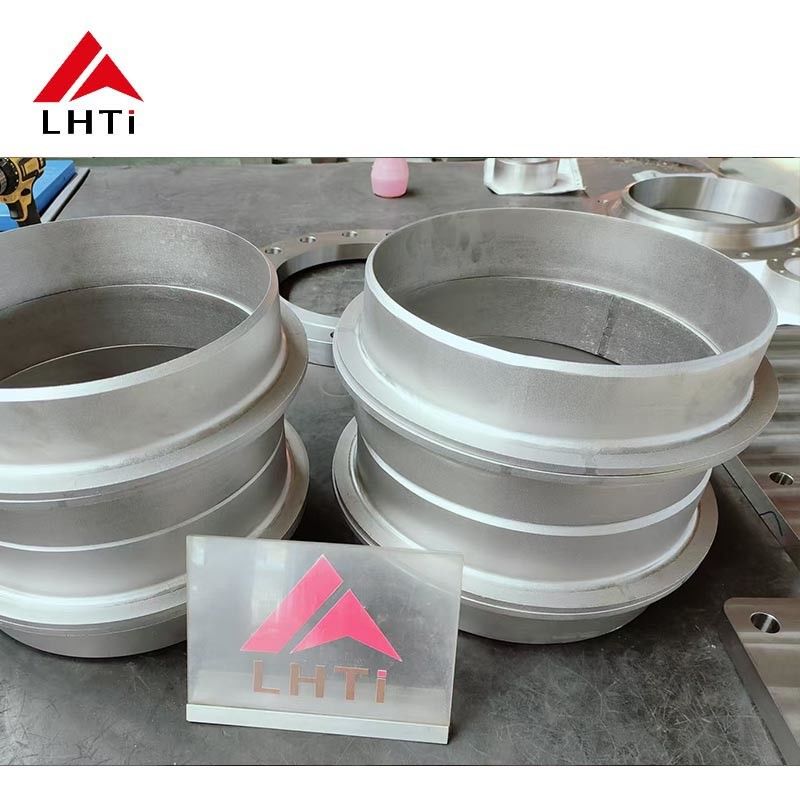
DIN 86030 Titanium Hubbed Slip-On Flange PN16
DIN 86030 là tiêu chuẩn của Đức về xây dựng tàu và ống dẫn công nghiệp cho một vòm trượt với một trung tâm nâng cao phía sau mặt.nó thêm một vòng của vật liệu tại điểm mà các ống đi vào miếng lót, vì vậy hàn được cứng chống uốn cong từ trọng lượng ống và chuyển động nhiệt.bởi vì hàn filet trong lớp 2 là mềm và một tấm ván đơn giản có thể uốn cong tại gốc hàn dưới sự rung động.
Tại sao trung tâm cần phải gia công
Các hub cones từ độ dày vạch trở lại về phía đường kính ống, sản xuất một sự thay đổi dần dần của phần thay vì bước sắc nét của một vạch tấm.Áp lực uốn cong tại ngón chân hàn giảm tương ứng, giúp kéo dài tuổi thọ mệt mỏi trên đường hút bơm, đường ống máy nén và bất kỳ đường chạy nào rung động.do đó, phần hoàn thành nặng ít hơn so với thiết kế tấm tương đương với cùng một chỉ số.
Mặt, xếp hạng và phạm vi kích thước
Flanges được cung cấp với mặt nâng cao cho vết thương xoắn ốc hoặc các miếng dán graphite,hoặc với mặt phẳng cho các miếng dán mặt đầy đủ và để bóp chống lại các thiết bị bằng sắt hoặc nhựa nếu mặt nâng sẽ làm vỡ phần giao phốiCác kích cỡ áp suất định giá chạy từ PN6 đến PN40 theo tiêu chuẩn, với các chỉ số cao hơn được đưa ra theo yêu cầu.và các khoan theo các mô hình cuộn DIN số liệu hơn là các mô hình inch ASME, vì vậy một DIN gasket và một DIN chuông thiết lập phù hợp mà không có bộ chuyển đổi.
Các loại titan cho DIN 86030 Flanges
| Thể loại | Tăng độ kéo. | Tăng mốc. | Sử dụng điển hình |
| Gr2 (UNS R50400) | 345 MPa | 275 MPa | Hóa chất chung, nước biển, khử muối |
| Gr5 (Ti-6Al-4V) | 895 MPa | 828 MPa | Áp suất cao, vòm nhỏ gọn, cấu trúc |
| Gr7 (Ti-0,15Pd) | 345 MPa | 275 MPa | Thêm axit, clorua nóng, dịch vụ HCl |
| Gr12 (Ti-Mo-Ni) | 485 MPa | 380 MPa | Sự ăn mòn khe, nước muối nóng, bộ trao đổi nhiệt |
hàn một sườn trượt trượt
Các lỗ được chế biến để trượt qua ống với một khoảng trống nhỏ, và đầu ống được đặt lại từ mặt để các chỗ đệm trên kim loại chứ không phải trên hàn.hàn bên trong đầu tiên nơi truy cập cho phép, sau đó hàn bên ngoài trong hai đường đi với nhiệt độ giữa đường đi được giữ dưới 200 C.mặt được kiểm tra tính phẳng bởi vì titanium làm biến dạng ít hơn là không gỉ nhưng vẫn di chuyển đủ để làm hỏng một khớp vết thương xoắn ốc nếu miếng kẹp được kẹp không đồng đều.
Kiểm tra, đánh dấu và đóng gói
Mỗi miếng kẹp được kiểm tra kích thước theo DIN 86030, kiểm tra trực quan và, nếu được chỉ định, thử nghiệm thâm nhập hoặc siêu âm theo phần V của ASME.Đánh giá và số nhiệt được đóng dấu trên lề, và số nhiệt được lặp lại trên danh sách đóng gói và chứng chỉ EN 10204 3.1.Flanges được đóng gói mặt đối mặt với các bộ tách mềm trong các trường hợp gỗ dán để bề mặt ván đạt đến mà không có vết nứt, và các đơn đặt hàng được vận chuyển trong 15 đến 45 ngày tùy thuộc vào kích thước và số lượng.
Hình ảnh sản phẩm
![]()
![]()
![]()